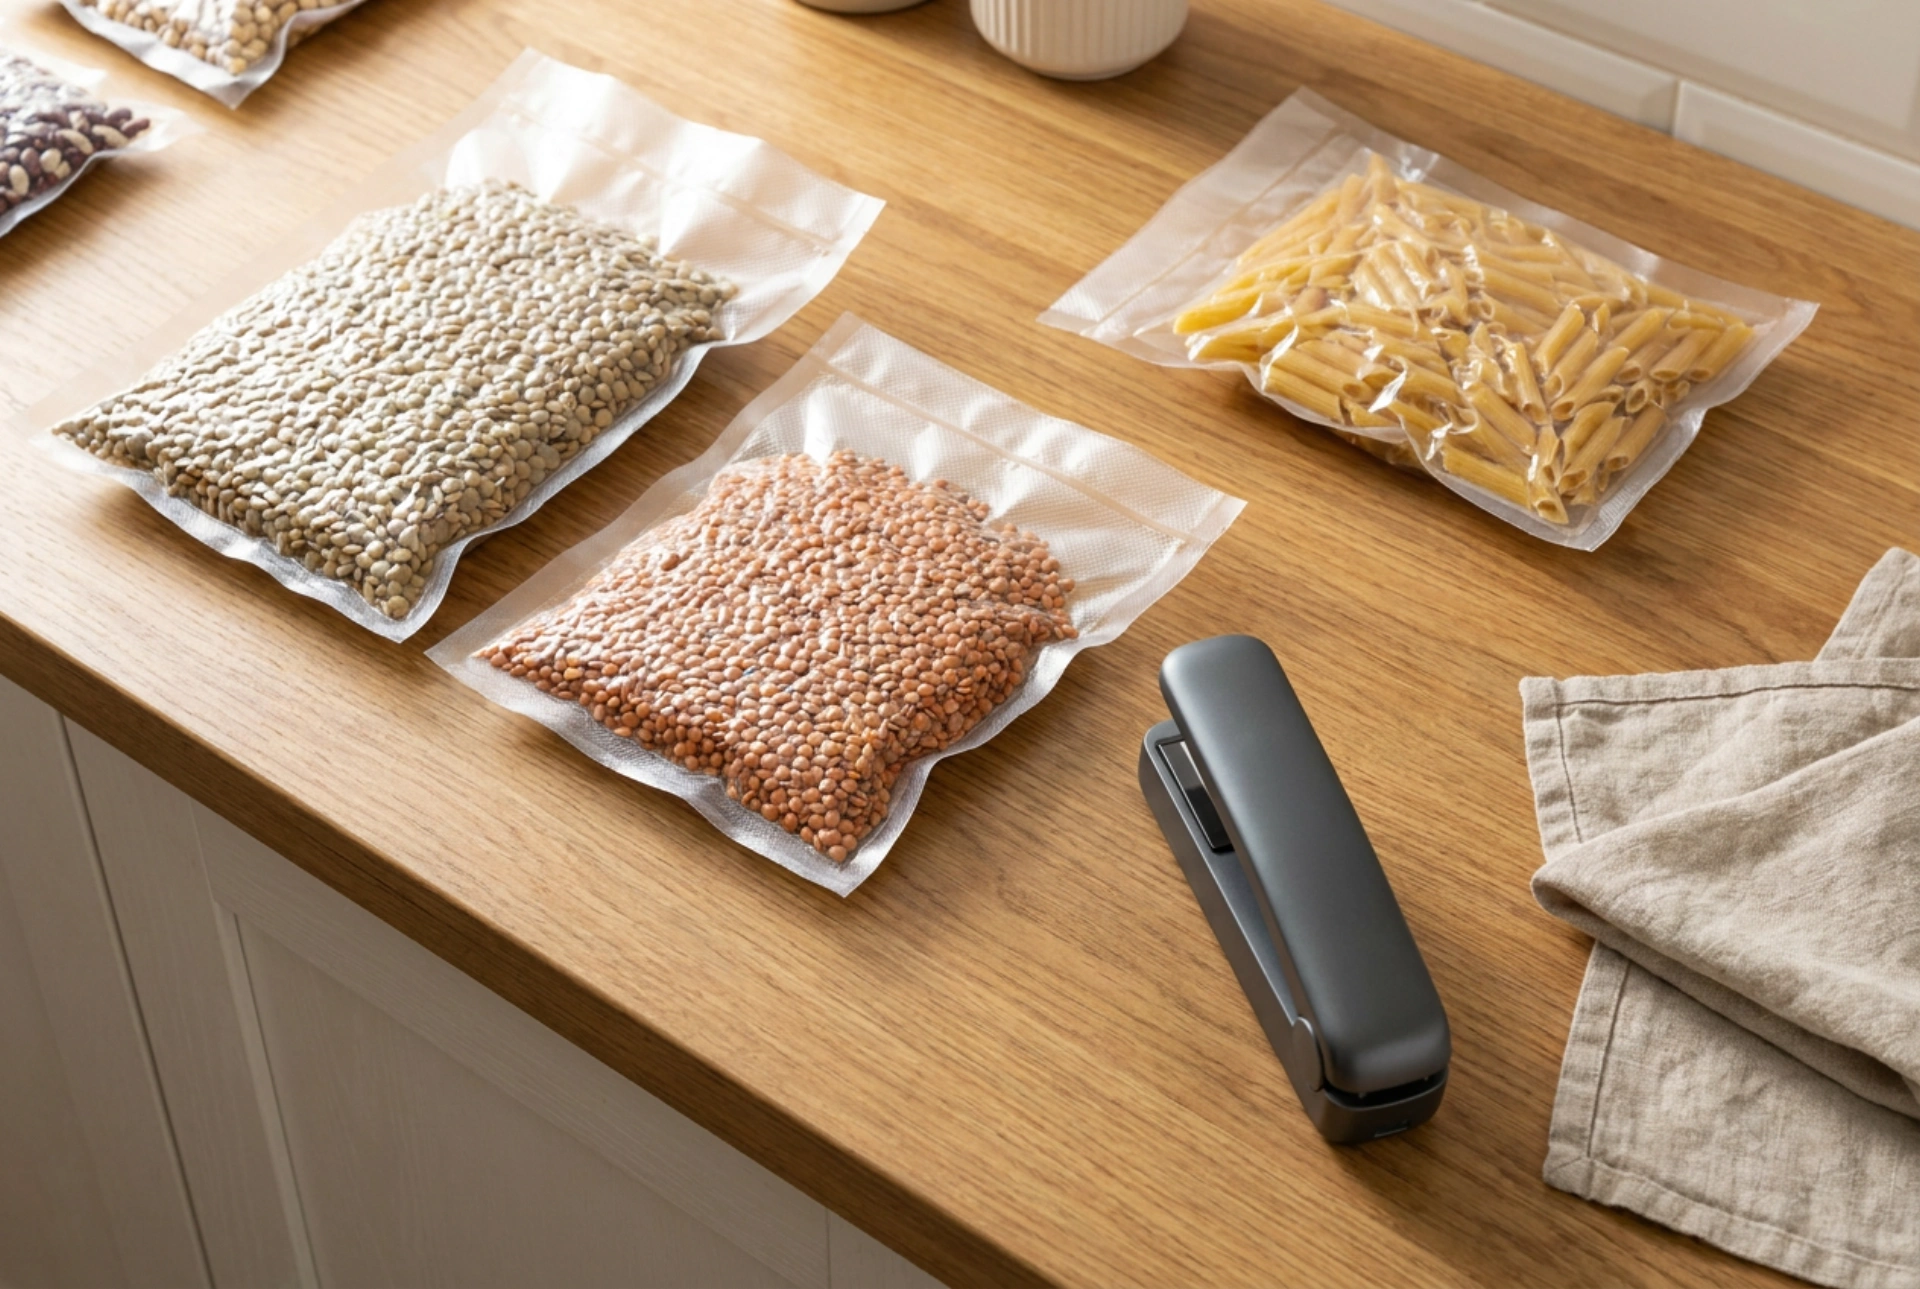


Sigilarea termică a pungilor de plastic reprezintă o metodă fundamentală de conservare a alimentelor și organizare a resurselor, bazată pe modificarea structurală controlată a polimerilor sub acțiunea căldurii și a presiunii. Înțelegerea principiilor fizico-chimice din spatele acestui proces garantează o etanșare perfectă, prevenind oxidarea și pătrunderea umidității fără a deteriora materialul de ambalare.
Fizica polimerilor: Cum funcționează sudura termică
Majoritatea pungilor utilizate pentru conservare sunt fabricate din materiale termoplastice, cum ar fi polietilena de joasă densitate (LDPE) sau polipropilena (PP). Caracteristica esențială a acestor polimeri este capacitatea lor de a trece printr-un ciclu repetat de topire și solidificare fără a suferi degradări chimice majore, atâta timp cât nu se depășește temperatura de descompunere.
Atunci când elementul de încălzire al aparatului de lipit aplică energie termică direct pe marginile suprapuse ale pungii, lanțurile lungi de polimeri încep să se miște liber datorită energiei cinetice crescute. În această stare fluidă, aplicarea unei presiuni mecanice constante forțează lanțurile moleculare de pe ambele straturi să se întrepătrundă. După îndepărtarea sursei de căldură, materialul se răcește rapid, iar polimerii se reorganizează într-o structură solidă unificată, creând o barieră fizică impenetrabilă pentru gaze și lichide.
Parametrii critici ai etanșării: Temperatură, timp și presiune
Pentru a obține o lipitură optimă, trebuie să echilibrăm trei variabile fizice fundamentale. O abatere de la valorile optime duce fie la o sigilare incompletă, fie la distrugerea structurală a foliei.
- Temperatura: Fiecare tip de plastic are un punct de topire specific. Polietilena se topește de obicei între 105°C și 135°C, în timp ce polipropilena necesită temperaturi mai ridicate, între 160°C și 175°C. Dacă temperatura este prea scăzută, polimerii nu ating starea de fluiditate necesară întrepătrunderii. Dacă este prea mare, plasticul se carbonizează, devenind casant și poros.
- Timpul de contact: Reprezintă durata în care căldura este transferată activ către plastic. Acest interval trebuie corelat strict cu grosimea foliei, măsurată în microni. O folie mai groasă necesită un timp de expunere ușor prelungit pentru a permite căldurii să penetreze uniform ambele straturi.
- Presiunea: Fără o presiune adecvată în timpul fazei de topire, straturile de plastic nu se vor uni omogen. Presiunea trebuie menținută uniform pe toată lungimea lipiturii pentru a elimina golurile de aer și micro-canalele prin care ar putea pătrunde oxigenul mai târziu.
Pregătirea materialului și tehnica de execuție pas cu pas
Succesul unei sigilări ermetice depinde în mare măsură de starea suprafeței de contact. Orice contaminant prezent în zona de sudură acționează ca o barieră termică și mecanică, compromițând integritatea cusăturii.
Înainte de începerea procedurii, asigurați-vă că interiorul pungii, în zona unde se va efectua lipitura, este perfect uscat și curat. Urmele de apă, grăsimi sau resturi de pulberi alimentare (cum ar fi făina sau condimentele) vor absorbi energia termică sau vor împiedica fuziunea corectă a polimerilor, lăsând zone vulnerabile în sudură.
Întindeți marginea pungii pe o suprafață plană pentru a elimina cutele. Cutele dublează sau triplează grosimea materialului în anumite puncte, ceea ce duce la o încălzire neuniformă: zonele cu un singur strat se vor topi excesiv, în timp ce zonele pliate vor rămâne nesudate. Aliniați marginile perfect paralel, apoi aplicați elementul de încălzire. Mențineți presiunea timp de 1-3 secunde, apoi eliberați elementul termic, dar păstrați punga fixată încă o secundă pentru a permite polimerilor să se solidifice sub presiune.
Prevenirea defectelor comune de lipire
Dacă observați că lipitura este fragilă și se desface la o ușoară tracțiune, cauza este cel mai probabil o temperatură insuficientă sau un timp de contact prea scurt. Pentru a remedia acest lucru, creșteți treptat durata de încălzire sau temperatura aparatului, efectuând teste pe o bucată de folie de sacrificiu.
În cazul în care folia se topește complet și se rupe în zona de sudură, temperatura este prea ridicată. În acest scenariu, plasticul își pierde proprietățile elastice și devine extrem de subțire în punctul de contact. Reduceți intensitatea termică sau asigurați-vă că folosiți benzi de protecție din teflon curate pe elementul de încălzire pentru a preveni lipirea directă a plasticului de metalul fierbinte.